Kung nagpapatakbo ka ng mobile machinery—ito man ay dump trailer, agricultural loader, aerial boom, o waste compactor—malamang ay nakita mo na itong nangyari:
Isang bagong-bagong silindro ang na-install. Ang operating pressure ay nasa loob ng pump rating. Malinis ang hydraulic oil. Gayunpaman, sa loob ng ilang daang cycle, ang rod wiper ay ngumunguya, ang gland bushing ay naka-score sa isang gilid, at ang hydraulic fluid ay tumutulo sa lampas sa pangunahing rod seal.
Ang unang instinct ay madalas na sisihin ang tagagawa ng seal o ipagpalagay ang masamang chrome plating. Ngunit kapag nasira mo ang silindro, halos palaging pareho ang marka: mabigat na pagkasira sa isang gilid ng bushing ng baras ng glandula, kasama ng kabaligtaran na pagkasira sa piston wear ring.
Hindi iyon pressure spike o depekto ng selyo. Iyon ay side load—at sa buong stroke, ito ang numero unong pamatay ng mga hydraulic cylinder.
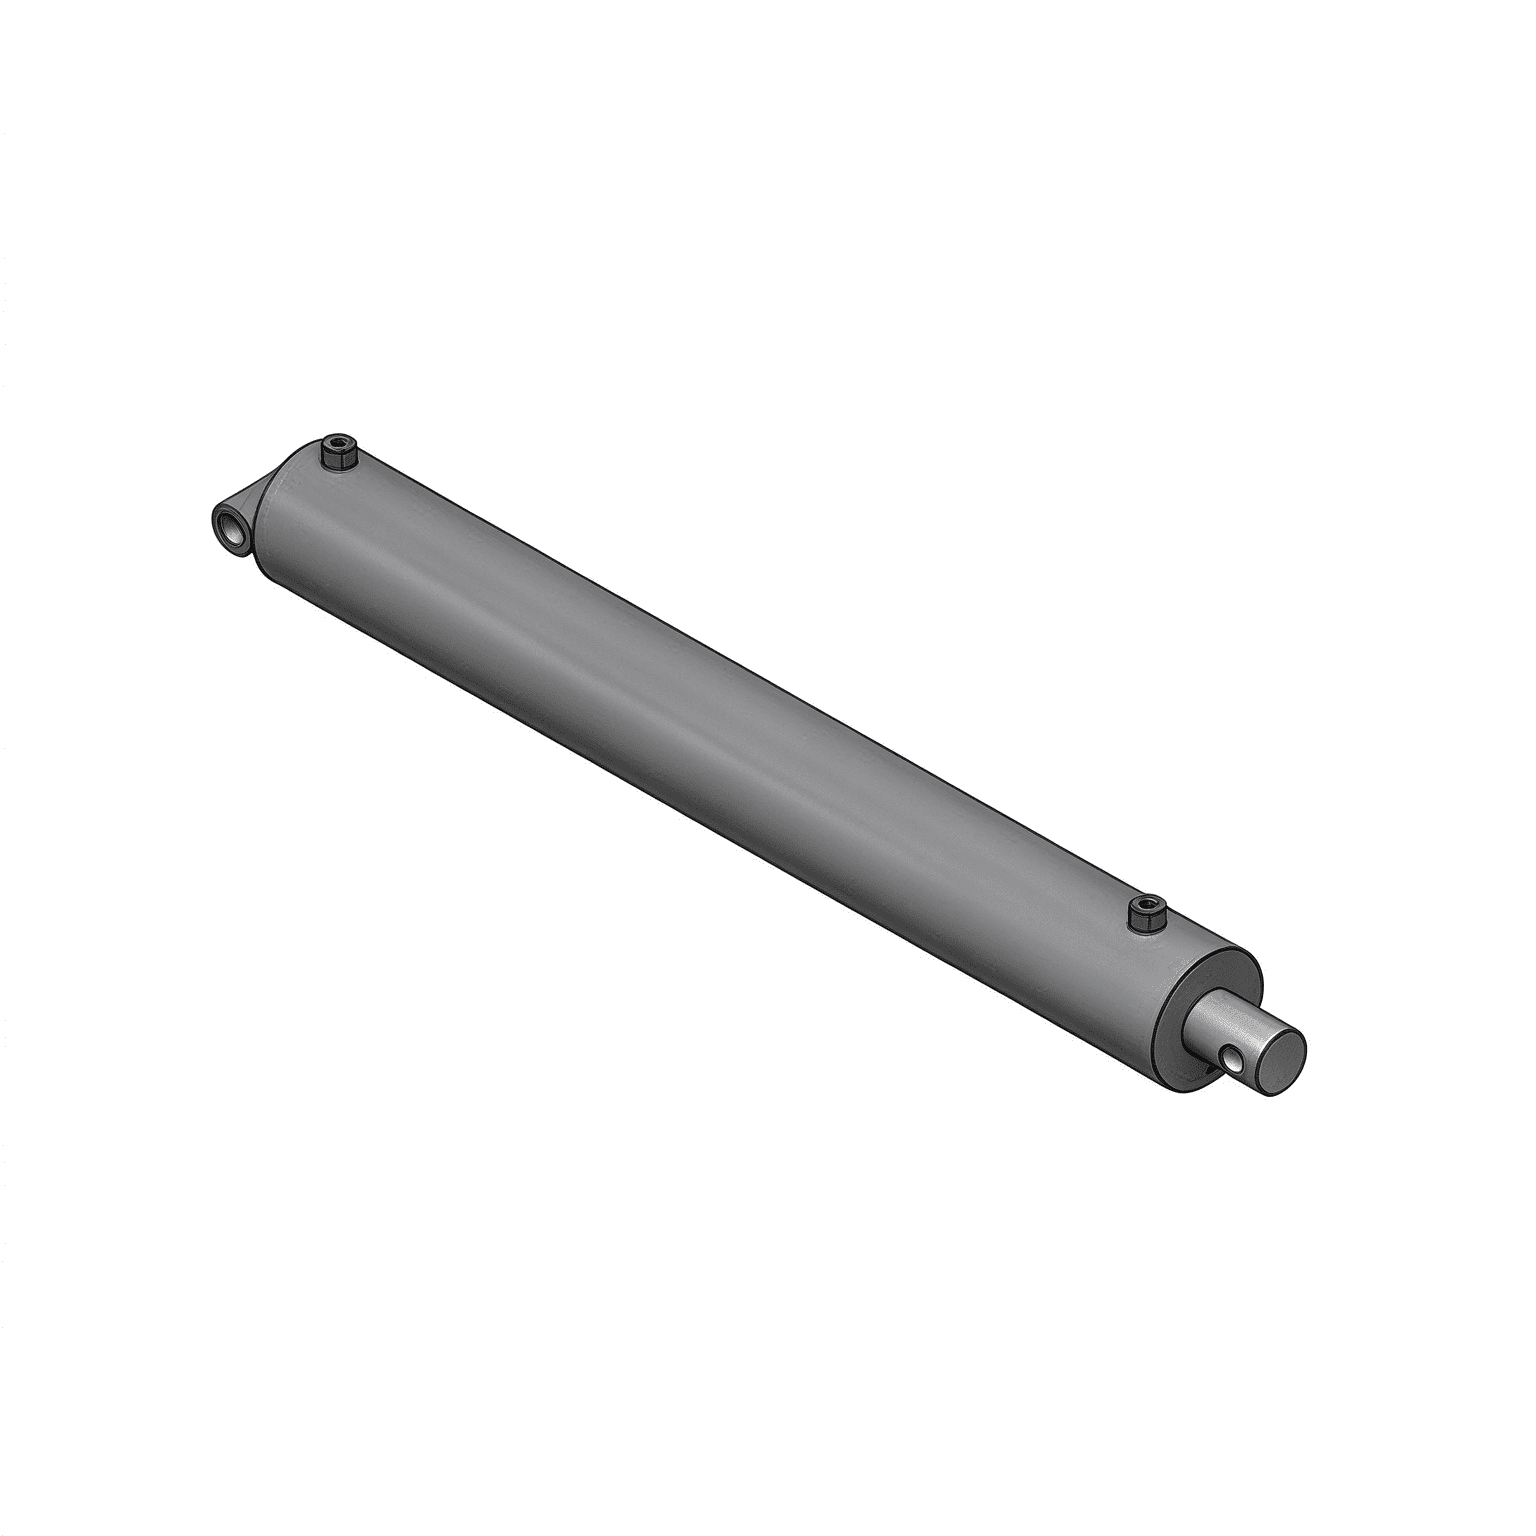
Ang mga hydraulic cylinder ay inengineered upang maghatid ng linear push at pull sa kanilang center axis. Hindi sila mga structural support beam. Gayunpaman, sa real-world na makinarya, ang mga pagbabago sa geometry, chassis flex, pin misalignment, at hindi pantay na pagkarga ay patuloy na nagpapakilala ng mga lateral forces.
Narito ang mekanikal na katotohanan:
1. Ang Bearing Span ay Lumiliit sa Buong Extension: Kapag ang cylinder rod ay ganap na binawi, ang distansya sa pagitan ng piston bearing at ng front gland bushing ay nasa pinakamataas nito. Ang silindro ay may malakas na panloob na suporta.
2. Ang Leverage Multiplier: Habang ang cylinder ay humahampas sa buong extension, ang piston ay gumagalaw palapit at papalapit sa front gland. Ang panloob na distansya sa pagitan ng dalawang support bearings (ang bearing span) ay nagiging napakaikli, habang ang panlabas na braso ng sandali (ang pinahabang baras) ay nagiging napakahaba.
3. Malubhang Presyon ng Pakikipag-ugnayan: Kahit na ang isang maliit na 200-lb na lateral force sa rod eye ay lumilikha ng napakalaking baluktot na sandali. Sa isang maikling span ng tindig, ang panloob na puwersa ng reaksyon sa pagitan ng baras at ng gland bushing ay maaaring tumaas sa libu-libong pounds bawat square inch, na dumudurog sa lubrication oil film at galling.
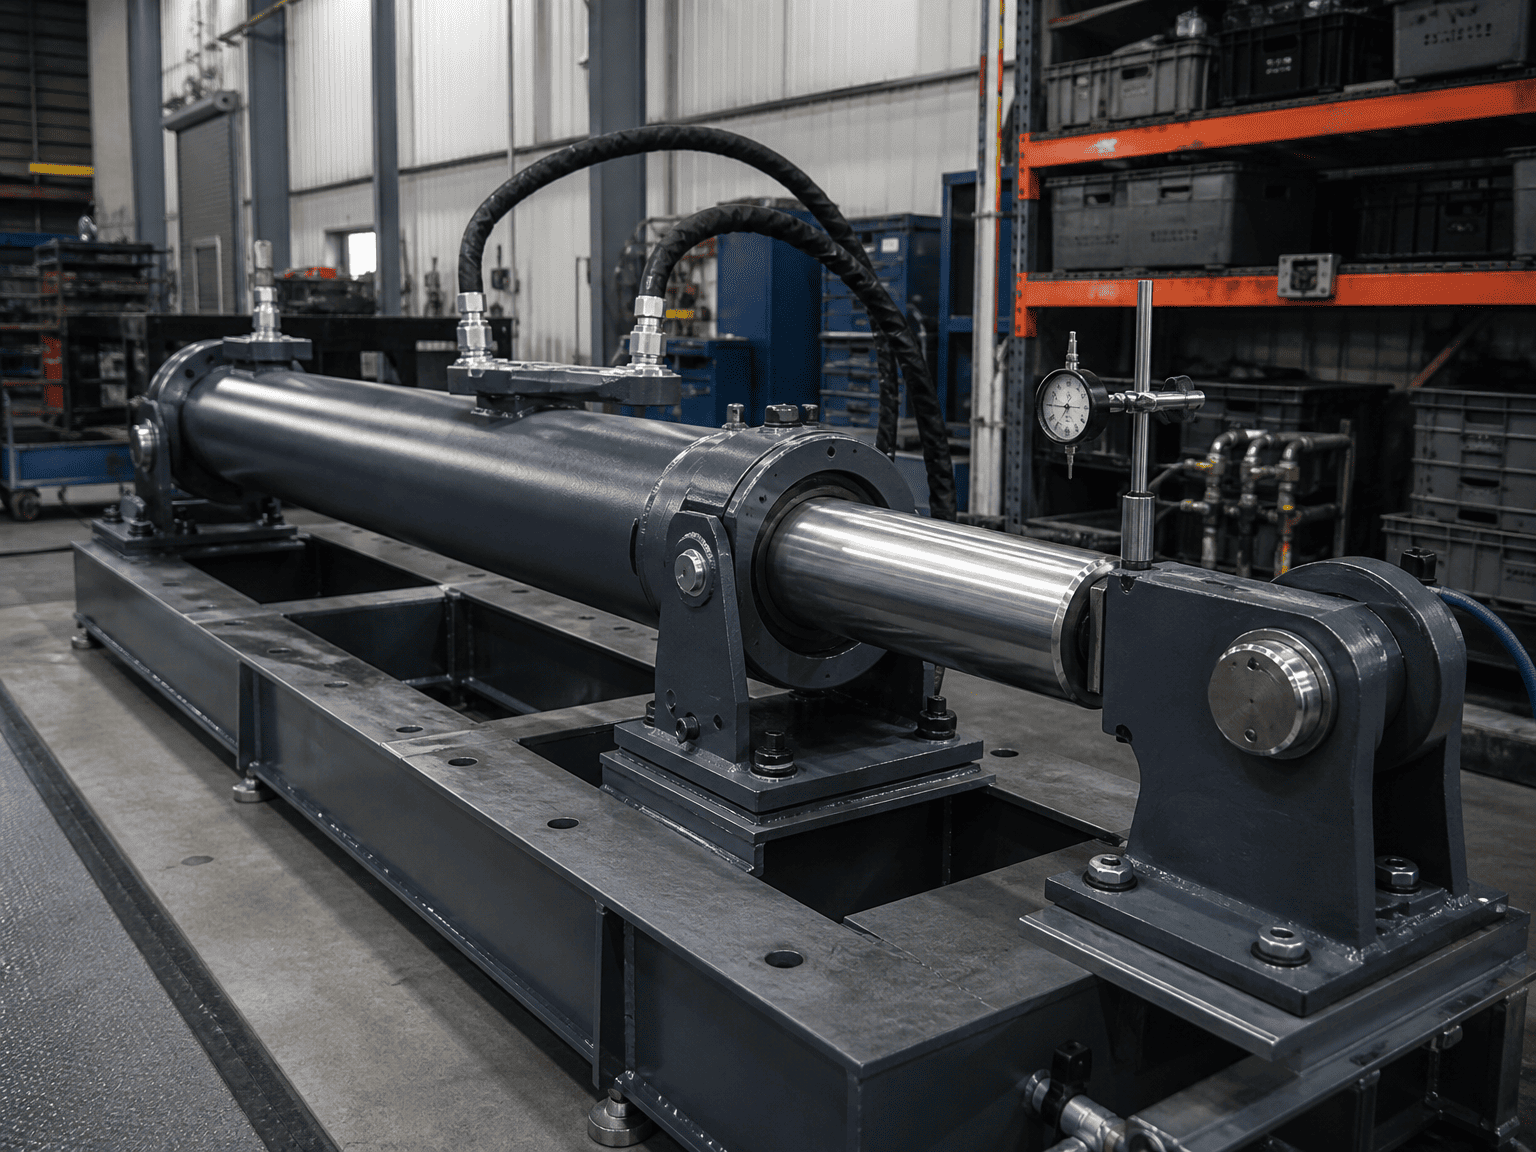
Ang stop tube ay isang panloob na manggas na bakal o aluminyo na inilagay sa ibabaw ng piston rod sa loob ng cylinder barrel, sa pagitan ng piston at ng front gland head.
Pisikal nitong pinipigilan ang piston mula sa paglalakbay hanggang sa harap ng ulo sa buong stroke.
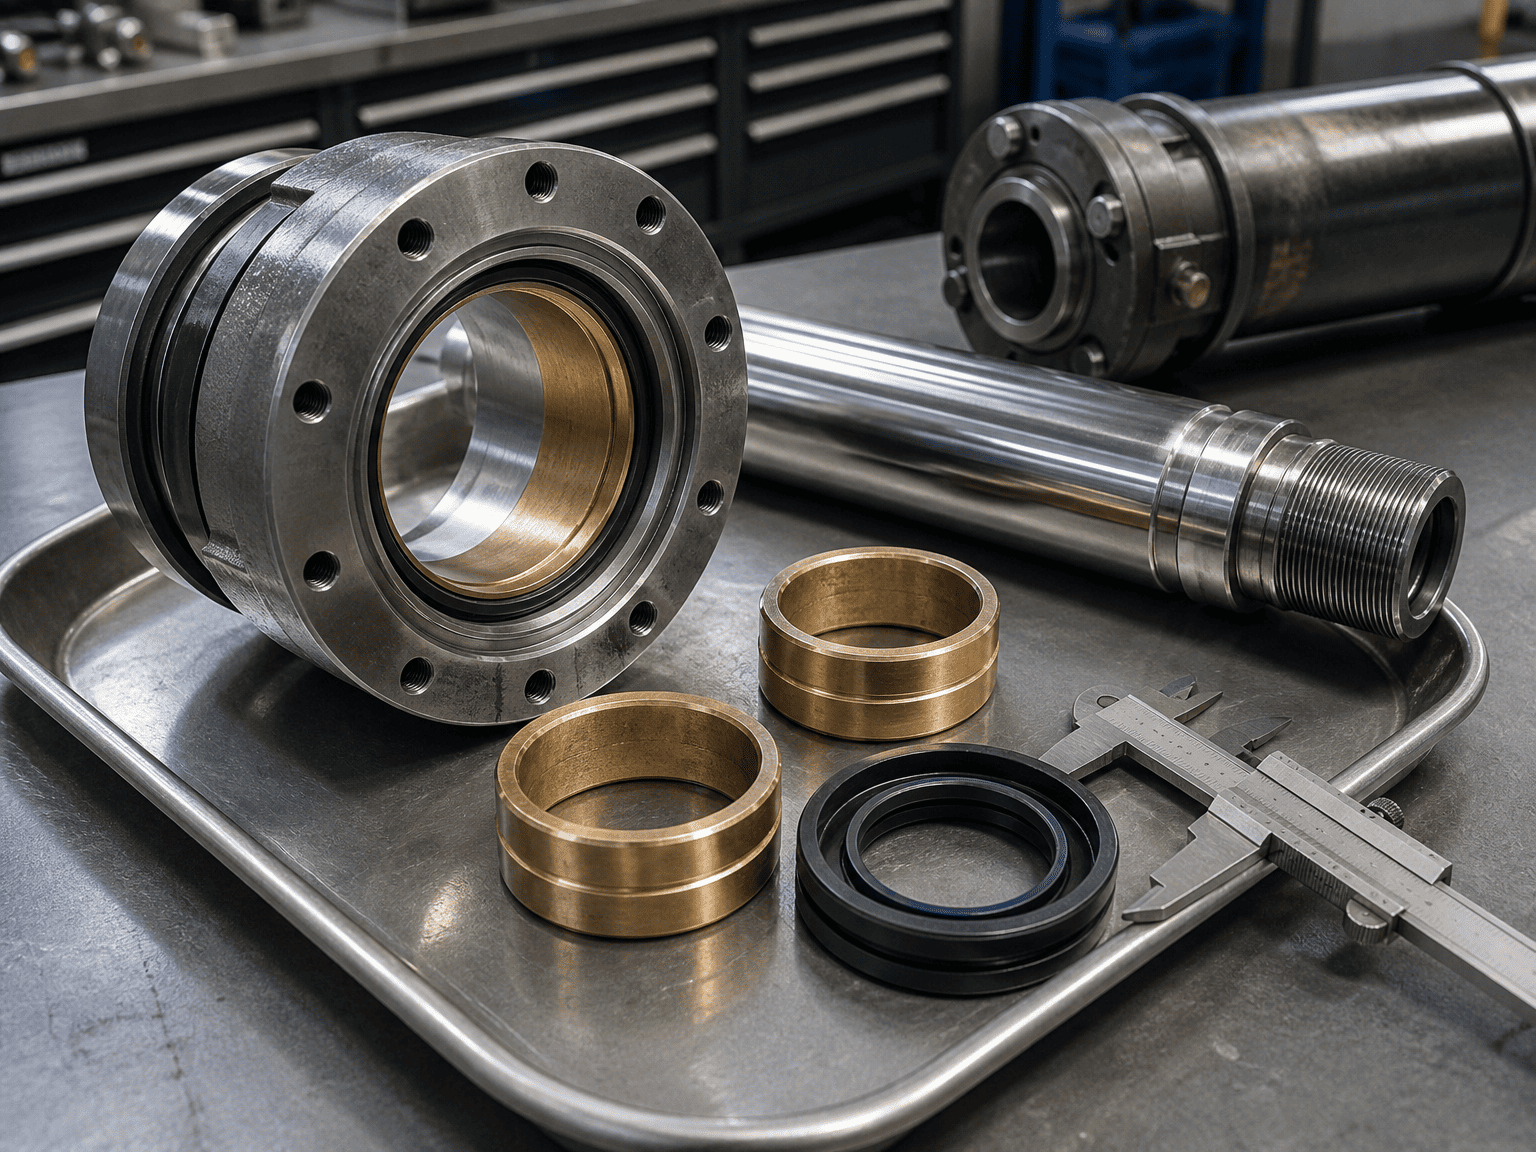
Sa pamamagitan ng pagpapahinto sa piston ng ilang pulgada bago ito umabot sa gland, ang stop tube ay nagla-lock sa pinakamababang bearing span.
Walang stop tube: Ang isang 60-inch stroke cylinder sa buong extension ay maaaring mag-iwan lamang ng 3 hanggang 4 na pulgada sa pagitan ng piston at gland bearings.
Sa pamamagitan ng 6-inch na stop tube: Ang pinakamababang bearing span sa buong extension ay tataas sa 9 o 10 pulgada, pinuputol ang internal contact stress at rod cocking ng higit sa kalahati.
Sa karaniwang pang-industriya at mobile hydraulics (sumusunod sa NFPA at ISO engineering guidelines), ang isang stop tube ay lubos na inirerekomenda sa tuwing ang epektibong stroke ay lumampas sa 40 inches (approx. 1,000 mm), o kapag ang cylinder ay gumagana nang pahalang na may clevis o pin mounts.
Ang Patnubay sa Pangunahing Sukat:
1. Sa ilalim ng 40 pulgada ng stroke: Karaniwang sapat ang standard bearing span para sa mga moderate-duty cycle, basta't totoo ang alignment.
2. Higit sa 40 pulgada ng stroke: Magdagdag ng 1 pulgada ng stop tube para sa bawat 10 pulgada ng stroke na higit sa 40 pulgada
Kung nagdidisenyo ka ng bagong makina o pag-troubleshoot ng mga pagkabigo sa field, gamitin ang 4-step na checklist na ito:
Ang mga rigid foot mount o flange mount ay hindi maaaring tiisin ang anumang angular misalignment. Kung nabaluktot ang frame ng iyong makina habang tumatakbo (hal., isang dump body na umiikot sa ilalim ng hindi pantay na pagkarga ng graba), lumipat sa mga spherical bearing mount o swivel clevises. Ang mga spherical bearings ay nagbibigay-daan sa 3° hanggang 5° ng self-alignment, na pumipigil sa rod mula sa pagbubuklod sa gland.
Ang isang payat na baras ay lumilihis sa ilalim ng compression ng haligi bago ito ganap na buckle. Kung ang pagpapalihis ay lumampas sa 0.002" hanggang 0.005" bawat talampakan ng stroke, papangitin nito ang seal lip. Ang pagtaas ng isang karaniwang diameter ng baras (hal., mula 1.50" hanggang 1.75" o 2.00") ay kapansin-pansing pinapataas ang modulus ng seksyon at paglaban sa baluktot.
Ang karaniwang metal-to-metal contact ay humahantong sa instant galling kapag ang side load ay tumama sa oil film. Ang mga high-grade na composite wear ring (gaya ng glass-filled na nylon, phenolic resin, o phosphor bronze) ay sumisipsip ng lateral impact at nag-embed ng mga micro-particle nang hindi nadudurog ang chrome rod.
Sa panahon ng paunang pagpupulong ng makina, i-verify na ang parehong mga mounting pin ay mahigpit na parallel. Ang isang 1-millimeter angular offset sa isang 4-foot pin span ay maaaring makabuo ng daan-daang pounds ng tuloy-tuloy na side preload kahit na bago pa man iangat ng cylinder ang anumang payload.
Kapag humihiling ng custom na hydraulic cylinder na disenyo o isang kapalit na pagsusuri para sa mga high-side-load na application, ang pagbibigay ng mga pangunahing detalyeng ito ay magpapabilis sa pag-verify ng engineering:
Operating Environment at Duty Cycle: Max working pressure (PSI/bar), cycle frequency, push/pull load.
Mga Uri ng Pag-mount at Pin Center: Binawi at pinalawak na mga dimensyon ng pin-to-pin, diameter ng pin, at kung kinakailangan ang mga spherical bearings. Kilalang Lateral Forces o Angular
Misalignment: Mga inaasahan sa pagpapalihis ng frame, pag-load ng hangin, o mga offset na hinge point. Kasalukuyang Mga Sintomas ng Pagkabigo: Kung papalitan ang isang umiiral na silindro, magbahagi ng mga larawan ng pagod na piston rod, gland bushing, at seal lips.