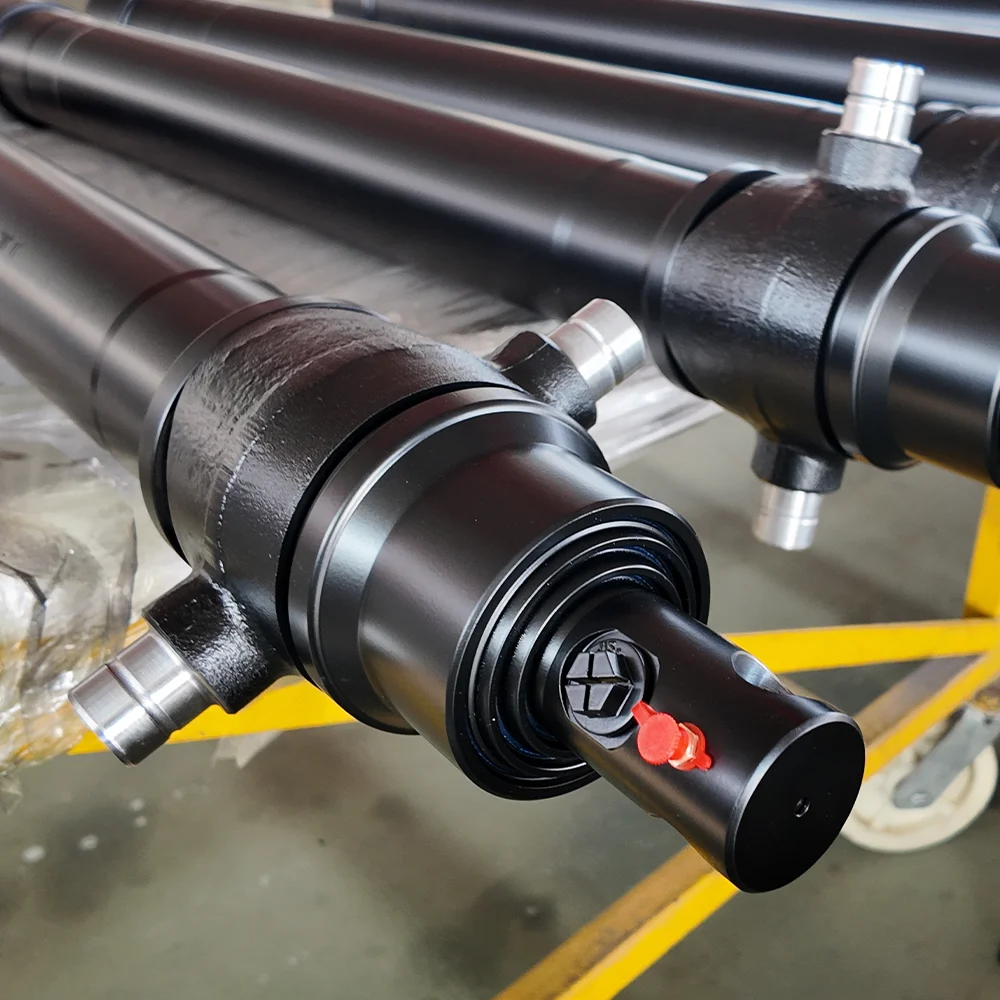
kailanhaydroliko na mga silindromabigo, ang mga field technician ay likas na tumitingin sa loob ng bariles—sinusuri ang mga seal ng piston, rod chrome, at mga wiper ring. Gayunpaman, sa mga mobile na makinarya na may matinding tungkulin tulad ng mga excavator, mining shovel, refuse packer, at articulating wheel loader, hanggang 40% ng hindi naka-iskedyul na pagpapalit ng cylinder ay sanhi ng sakuna na mekanikal na pagkabigo sa mga mounting pivot point: ang rod eye, base clevis, o trunnion pin bores.
Ang isang frozen, galled, o ovalized na pivot pin ay nagla-lock up ng mga articulation joints, nag-uudyok ng matinding lateral bending moments sa piston rod, at nagpapabilis sa pagtagas ng head gland. Idinidetalye ng gabay sa engineering na ito ang root mechanics ng pin eye wear, forensic diagnostics para sa pagkilala sa galling mula sa fretting corrosion, at metallurgical benchmarks para sa pagpili ng heavy-duty bushings at hardened alloy pin.
| Mode ng Pagkabigo | Pisikal na Ugat na Sanhi | Visual / Naririnig na Lagda |
|---|---|---|
| Malagkit na Galling | Metal-to-metal micro-welding mula sa hangganan ng pagkawala ng pagpapadulas sa ilalim ng matinding contact pressure | Malalim na longitudinal gouges sa pin; malakas na tili habang nagsasalita; kinuha ang pin |
| Kaagnasan na Kaagnasan | Mga micro-oscillations (<100 um) na nakakasira ng protective oxide film sa ilalim ng malakas na vibration | Pinong mapula-pula-kayumanggi (kakaw) na pulbos o itim na putik na umiiyak mula sa pin eye; pitted contact flats |
| Bore Ovalization (Pagpapahaba ng Mata) | Ang peak pulsating shock load na lumalampas sa parent steel yield strength sa milyun-milyong cycle | Ang diameter ng eye bore ay umaabot sa labas ng bilog ng >0.5 mm; labis na mekanikal na clunking sa mga pagbaliktad |
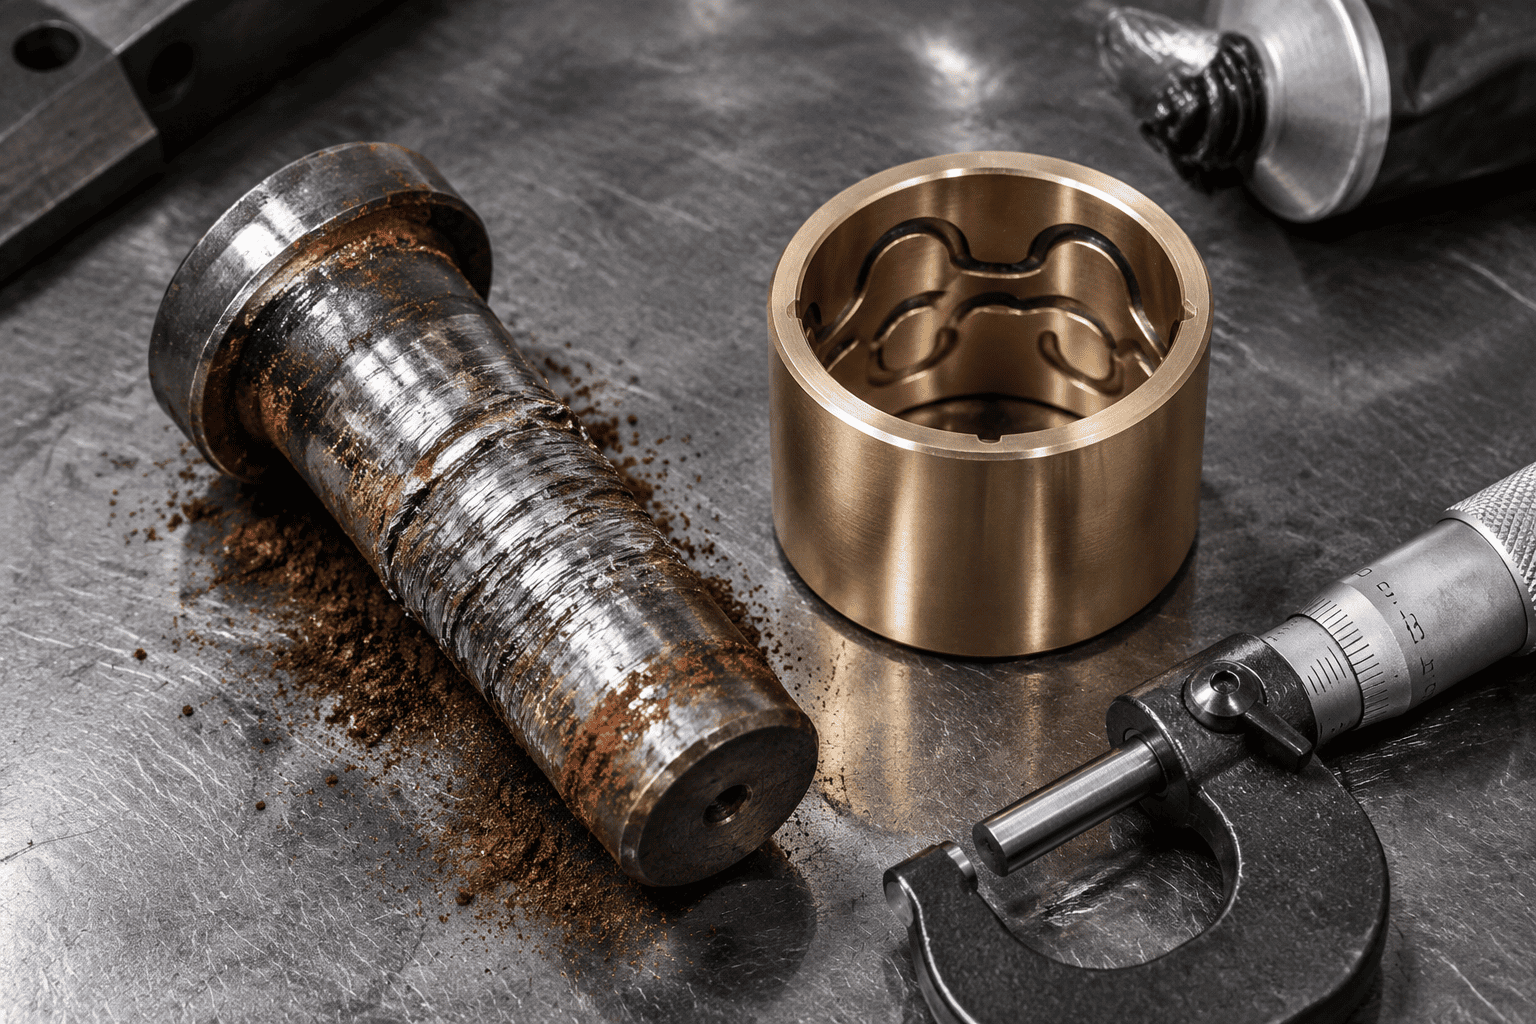
Kapag ang isang excavator buckethaydroliko na silindrobumabagsak sa siksik na luad o bato, ang mga contact pressure sa buong pin at bushing ay madaling lumampas sa 80 hanggang 100 MPa (11,600 hanggang 14,500 psi). Kung ang lubrication grease film ay nasira, ang microscopic surface asperities ng steel pin at steel rod ay direktang makakadikit sa mata. Ang friction ay agad na bumubuo ng localized na init na lampas sa 800°C, na nagiging sanhi ng micro-welds na mabuo at mapunit ang mga tipak ng parent na metal. Sa loob ng ilang oras, ang pin ay kumukuha ng solid sa loob ng clevis.
Sa high-frequency vibrating equipment tulad ng road header at hydraulic hammers, ang pivot pin ay sumasailalim sa maliliit na angular micro-motions (mas mababa sa 50 microns) sa ilalim ng tuluy-tuloy na pagkarga. Ang micro-rubbing na ito ay nagpupunas ng grasa, na pumuputol ng mga microscopic na particle ng bakal. Habang nag-o-oxidize sa hangin ang bagong gupit na mga particle ng bakal na ito, bumubuo sila ng matigas na iron oxide (Fe₂O₃), na lumilikha ng abrasive na pulang polishing rouge na nakakagiling sa pin eye na sobrang laki.
Sa single-piece forged rod eyes at welded base plates, ang tuluy-tuloy na directional hammering ay nagiging sanhi ng round pin bore na permanenteng magbunga sa isang pahabang ellipse. Kapag ang clearance ay lumampas sa 0.8 mm (0.030"), ang mga dynamic na shock load ay lumalakas, sa kalaunan ay nagsisimula sa hoop fatigue crack sa 3 o'clock at 9 o'clock stress concentration corners ng mata.
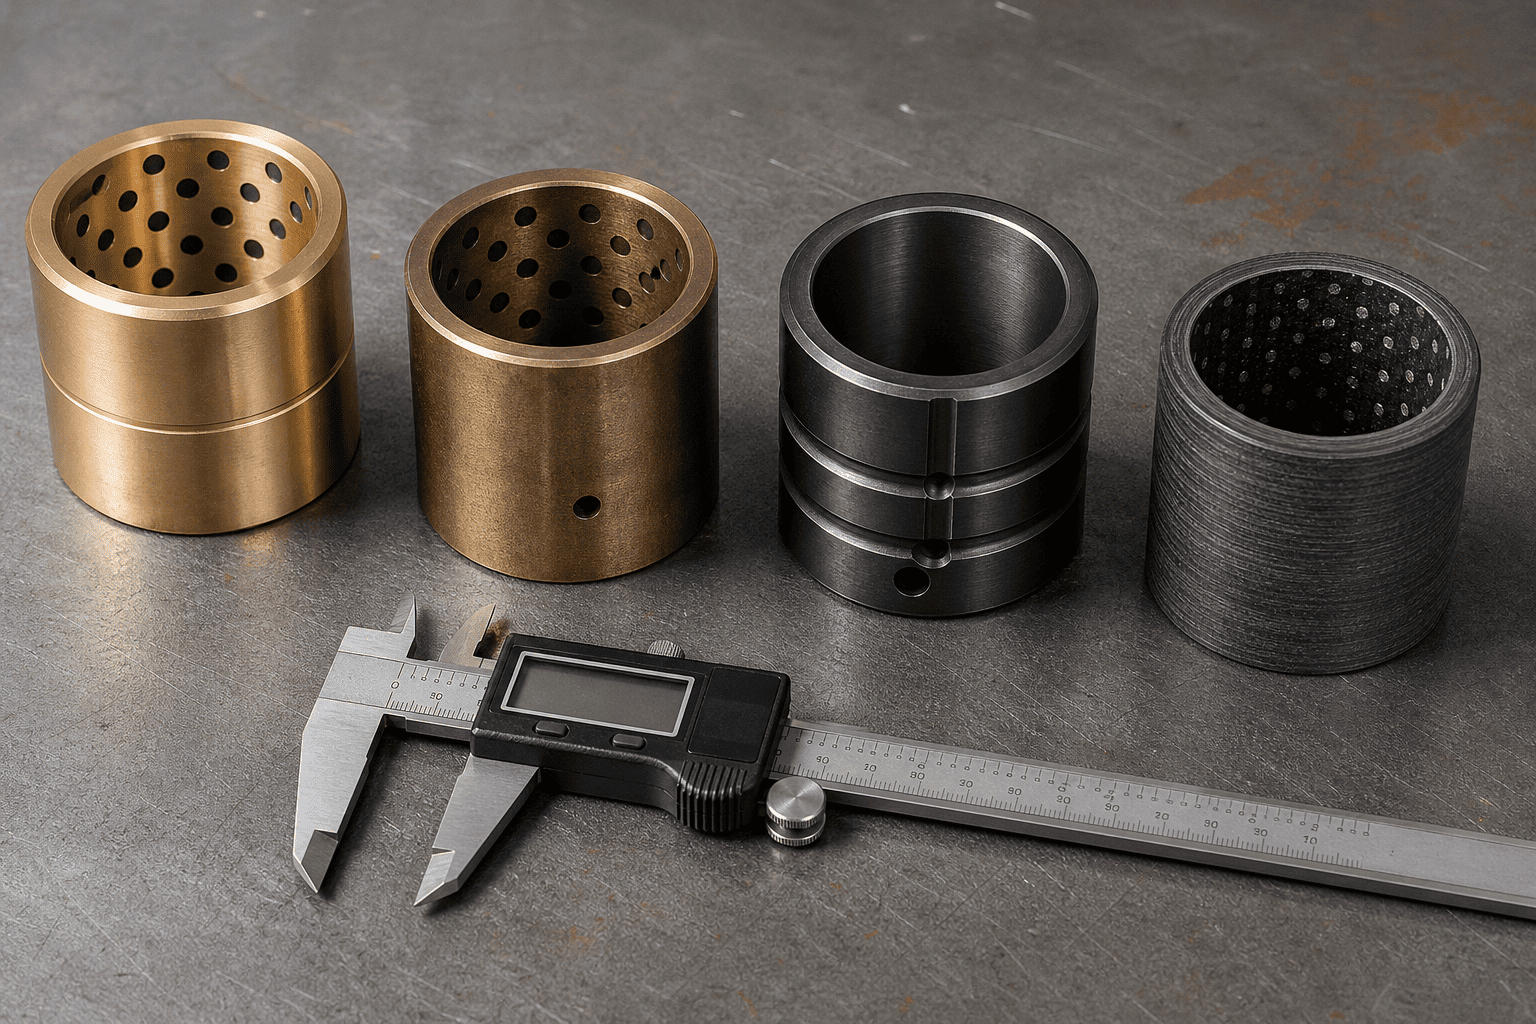
Ang pagpili ng tamang arkitektura ng bushing ay ang pagkakaiba sa pagitan ng 1,000 oras at 10,000 oras ng walang problemang buhay ng pivot:
| Marka ng Materyal ng Bushing | Max Dynamic na Pag-load | Kailangan ng Lubrication | Pinakamahusay na Operating Scene |
|---|---|---|---|
| High-Lead Bronze (SAE 660 / C93200) | 35 – 45 MPa (Katamtaman) | Kinakailangan ang Pang-araw-araw na Pagpapadulas | Banayad na pang-industriya at pangkalahatang agrikultura |
| Manganese Bronze (C86300 High-Tensile) | 70 – 90 MPa (Mabigat na Tungkulin) | Kinakailangan ang Pana-panahong Pagpapadulas | Malubhang paglilipat ng lupa at pag-uugnay ng bucket ng pagmimina |
| Case-Hardened Steel (8620 Carburized 60HRC) | 120 – 150 MPa (Extreme Shock) | Pagpapadulas + High Pressure Moly | Tanggihan ang mga packer, gupitin ang mga panga, mabibigat na pandurog |
| PTFE Fiber-Wound Composite (Duralon) | 100 – 140 MPa (Zero Greasing) | 100% GRABE-FREE Self-Lubricating | Subsea, food-grade, at hindi naa-access na mga pivot |
Huwag kailanman mag-install ng hindi pinatigas na komersyal na 1045 carbon steel pin sa isang mabigat na cylinder clevis. Ang standard 1045 ay may surface hardness na 18 hanggang 22 HRC lamang; ito ay magiging deform at apdo sa loob ng mga linggo laban sa isang manganese bronze o hardened steel bushing.
Base Core Material: 4140 Chrome-Molybdenum o 8620 Nickel-Chromium Alloy Steel, na-quenched at na-temper para sa core toughness (28–32 HRC) para ma-absorb ang matinding baluktot na shocks nang walang snap.
Surface Case Hardening: Induction-hardened o deep case-carburized sa 58 hanggang 62 HRC hanggang sa pinakamababang lalim na 1.5 mm (0.060").
Surface Finish: Precision ground at pinakintab hanggang Ra ≤ 0.2 μm (8 micro-inches). . Sa corrosive marine, de-icing road salt, o chemical fertilizer environment, tumukoy ng 25-micron hard chrome plating o QPQ liquid nitriding topcoat sa ibabaw ng hardened case.
Nakakaranas ng patuloy na pin galling, clunking pivot joints, o clevis ear cracking sa iyong equipment fleet?
Makipag-ugnayan sa specialized engineering group ng HCIC. Gumagawa kami ng heavy-duty na custom na mga cylinder na nilagyan ng manganese bronze, case-hardened alloy, o self-lubricating na composite bushing, na ipinares sa mga sertipikadong 58–62 HRC induction-hardened pin na ginawa para sa zero-downtime na pagiging maaasahan.