Kapag pinaghihinalaan ng mga field technician ang internal piston seal failure, ang standard shop test ay ibaba ang cylinder sa buong stroke, i-pressurize ang port, at siyasatin ang kabaligtaran na port para sa oil weepage. Sa mga ballooned cylinders, ang pagsubok na ito ay patuloy na gumagawa ng mga false-negative na resulta:
| Posisyon | Distansya | Pagsukat ng Bore | Tandaan |
|---|---|---|---|
| Base Cap | 0 mm | 100.02 mm | Nominal Spec |
| Mid-Stroke | 500 mm | 100.48 mm | +0.46 mm Swell Zone |
| Head Gland | 1000 mm | 100.03 mm | Nominal Spec |
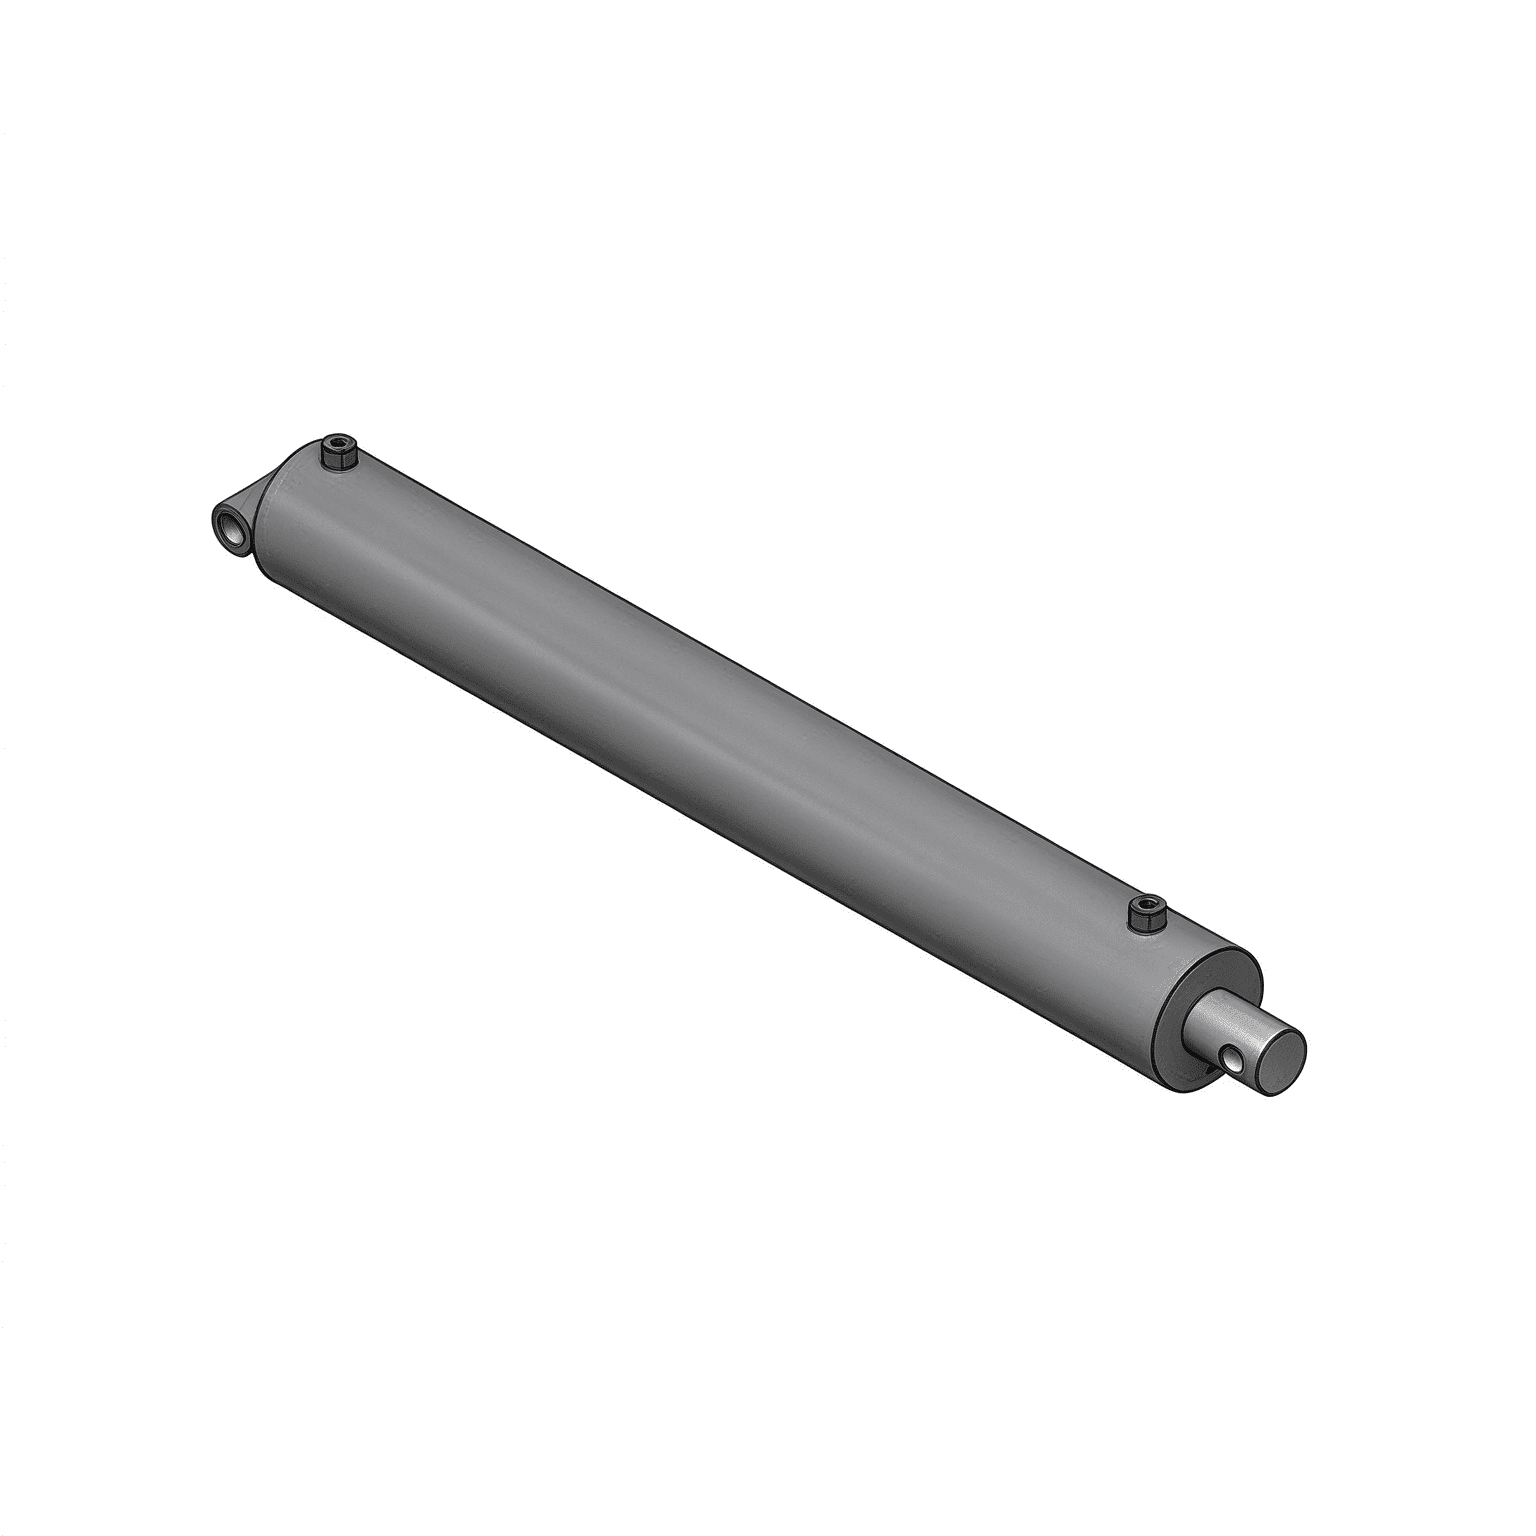
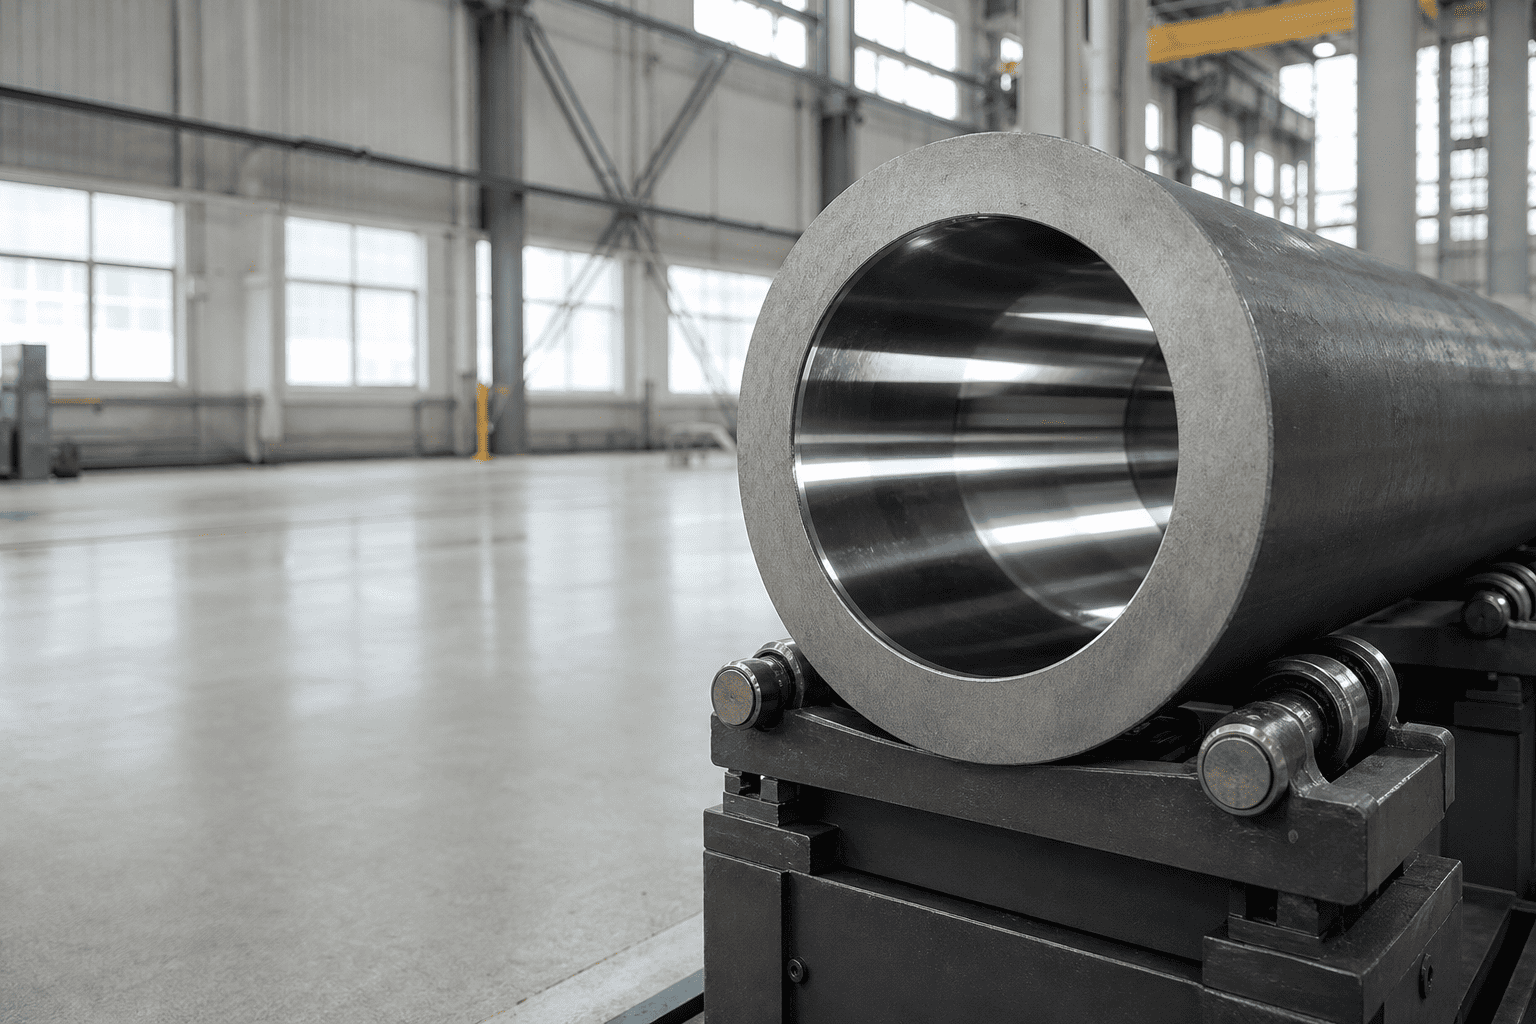
Dahil anghaydroliko na silindrobarrel ay structurally braced sa magkabilang dulo sa pamamagitan ng mabigat na bakal base forging at ang sinulid ulo gland, permanenteng hoop yielding concentrates halos eksklusibo sa hindi suportadong gitnang seksyon ng barrel.
1. Inertial Kinetic Impact Spike:Ang isang excavator bucket na tumatama sa granite sa puspusang bilis ay nagdudulot ng instant deceleration na pressure spike na lumalampas sa mga limitasyon ng pangunahing relief valve crack ng system bago ang valve poppet ay maaaring pisikal na bumukas.
2. Decompression Shock Waves:Sa high-tonnage hydraulic presses at compaction cylinder, ang mabilis na paglilipat ng balbula ay nagpapakawala ng mga acoustic fluid decompression wave na humahampas sa internal tube ID.
3. Substandard Tube Metallurgy:Gumagamit ng karaniwang komersyal na cold-drawn carbon steel tubing na may mababang yield strength (sa ilalim ng 350 MPa) sa halip na high-tensile alloy steel (higit sa 520 MPa yield).
4. Labis na Tube Honing Allowance: Ang sobrang pag-honing sa isang pagod nang cylinder tube upang alisin ang malalim na marka ng pagmamarka ay binabawasan ang natitirang kapal ng pader ng tubo na mas mababa sa pinakamababang mga margin sa kaligtasan ng engineering.
Para tiyak na ma-diagnose ang barrel ballooning sa panahon ng shop teardowns, dapat imapa ng mga mekaniko ang internal bore geometry sa maraming pagitan ng stroke sa halip na sukatin lamang ang mga dulo ng tube na madaling ma-access:
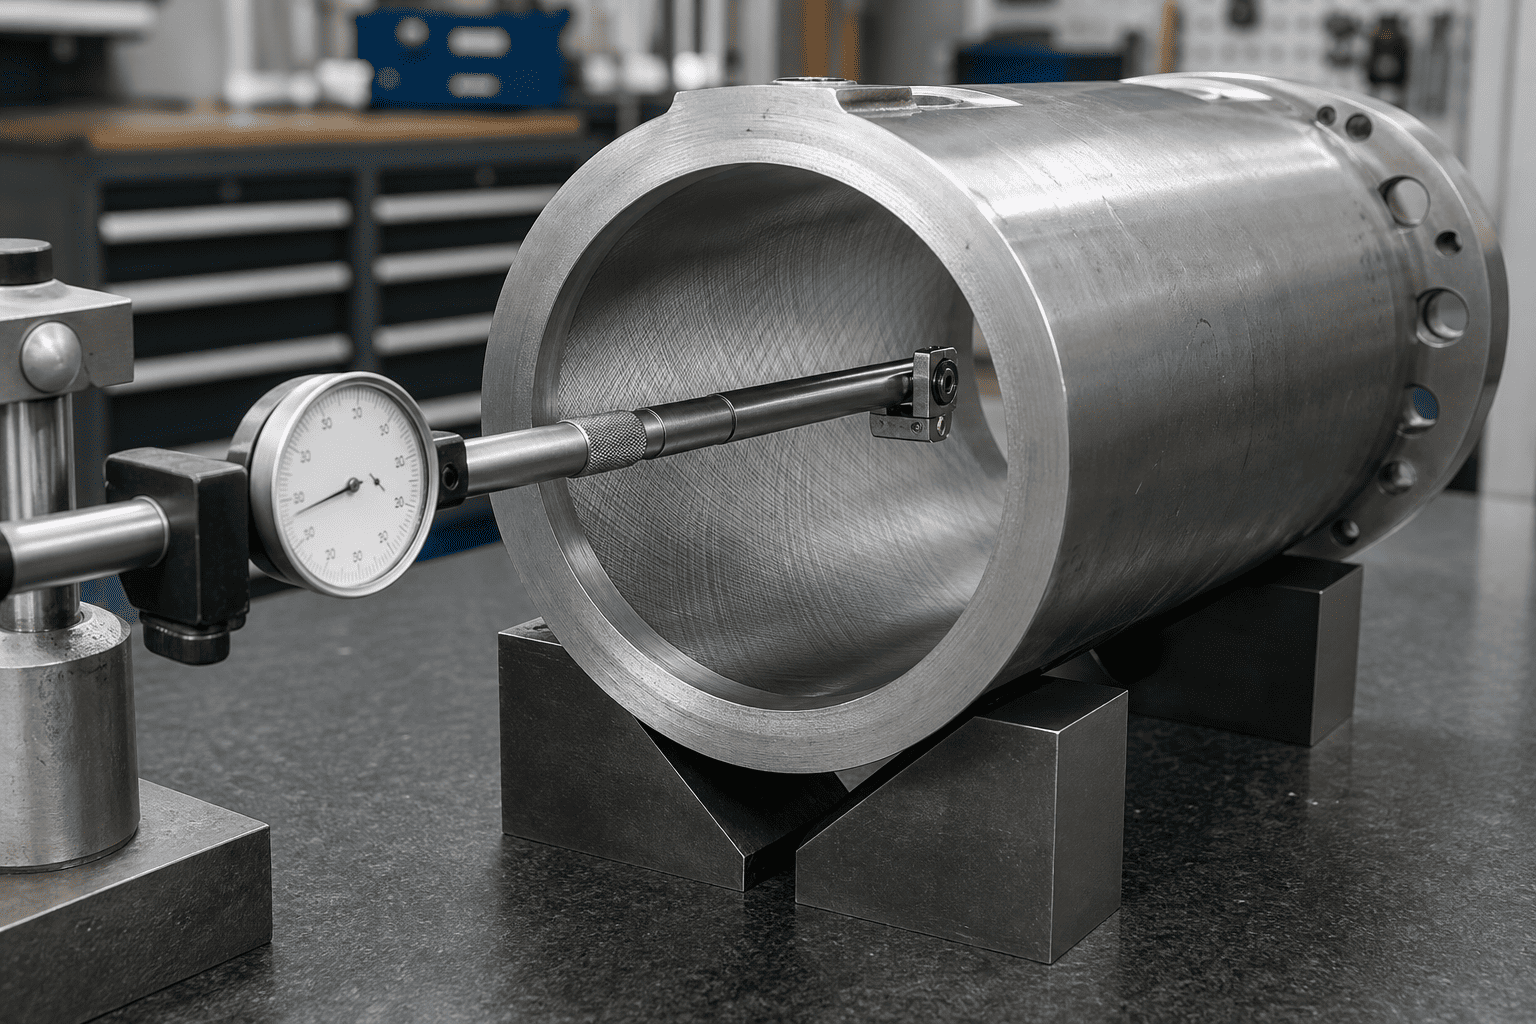
| Posisyon | Distansya | Pagsukat ng Bore | Tandaan |
|---|---|---|---|
| Base Cap | 0 mm | 100.02 mm | Nominal Spec |
| Mid-Stroke | 500 mm | 100.48 mm | +0.46 mm Swell Zone |
| Head Gland | 1000 mm | 100.03 mm | Nominal Spec |
Ang pagpigil sa pag-ballooning ng bariles sa mga high-shock na hydraulic circuit ay nangangailangan ng pag-upgrade mula sa karaniwang carbon DOM tubing tungo sa high-strength seamless alloy steels:
| Grado ng Tubing | Pag-uuri ng Materyal | Pinakamababang Lakas ng Yield | Paglaban sa Peak Shock Spike |
|---|---|---|---|
| AISI 1020 / 1026 | Karaniwang Cold-Drawn Carbon | 290 – 340 MPa | Mahina (madaling lumubog sa ilalim ng 4,000 psi spike) |
| St52-3 / E355 | Micro-Alloyed Structural Steel | 450 – 520 MPa | Katamtaman (karaniwang pang-industriyang benchmark ng mobile) |
| 27SiMn / 30CrMo | Na-Quenched at Tempered Alloy Steel | 620 – 780 MPa | Superior (lumalaban sa 8,000+ psi dynamic mining shocks) |
| 4140 Chrome-Moly | High-Hardness Alloy Steel | 850 – 950 MPa | Extreme Duty (demolition attachment at forge presses) |
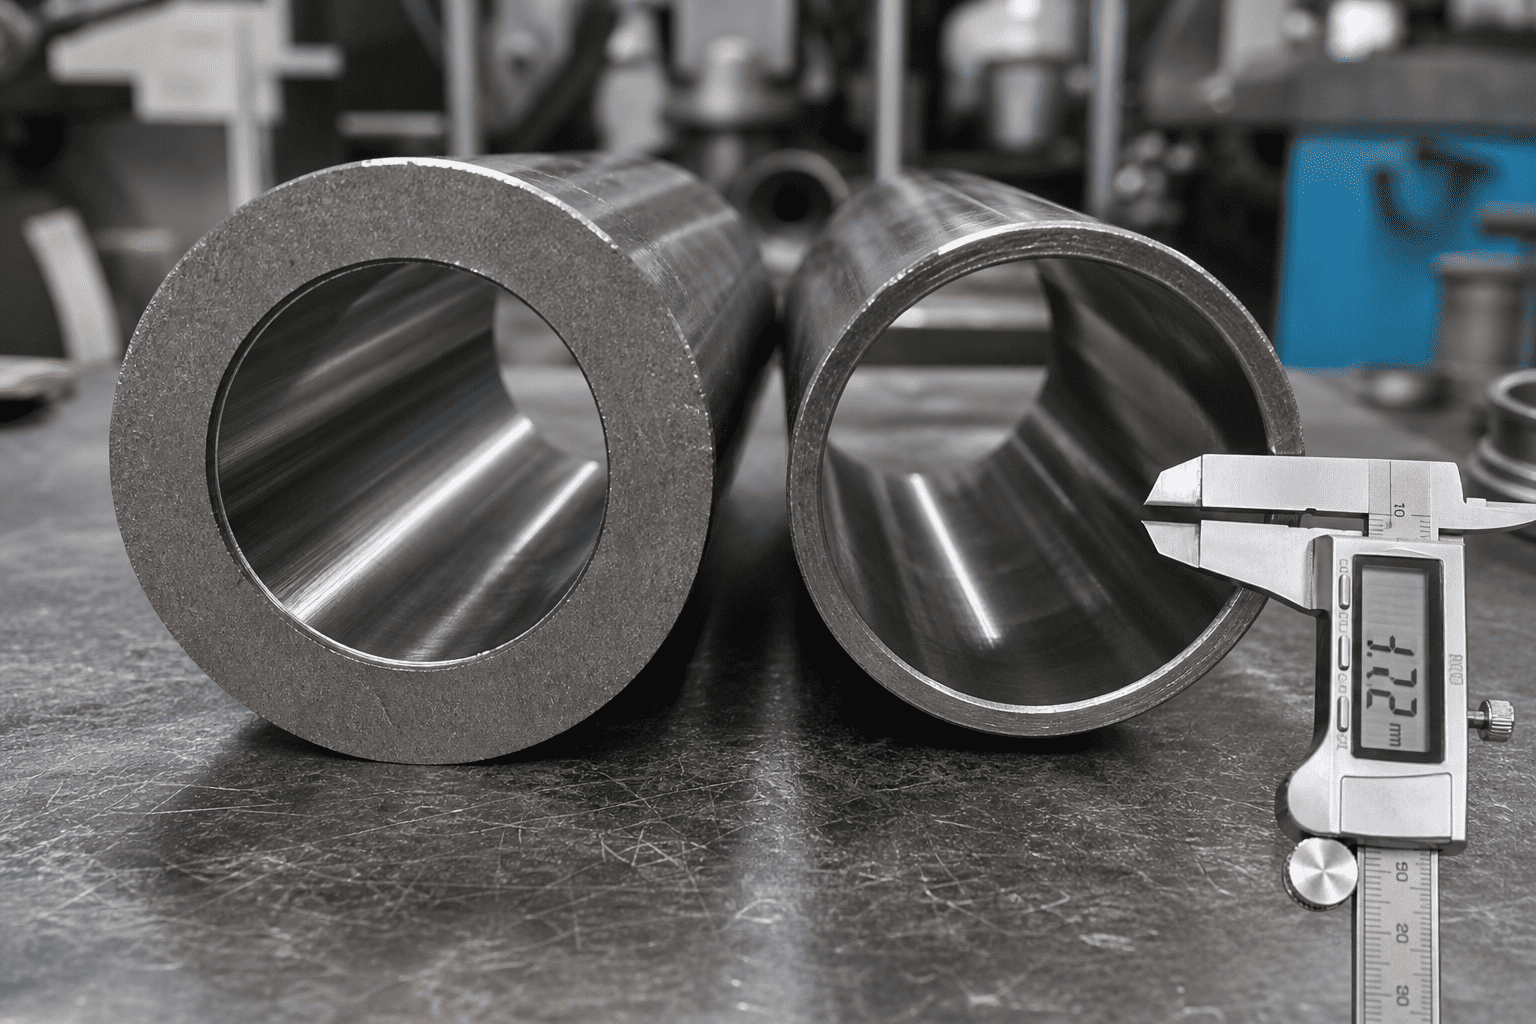
Bilang karagdagan sa pagpili ng high-yield na alloy, ang heavy-duty na mga alituntunin sa engineering ay nangangailangan ng pagtukoy ng mga ratio ng heavy-wall kung saan ang panlabas na diameter ng tubo ay hindi bababa sa 1.25 hanggang 1.35 beses ang nominal na diameter ng bore sa high-impact na mobile equipment.
Pagharap sa hindi maipaliwanag na mid-stroke na pagkawala ng lakas ng breakout o pamamaga ng bariles sa mga kagamitan sa matinding tungkulin?
Kumonsulta sa dalubhasang hydraulic design engineering team ng HCIC. Nagbibigay kami ng mga heavy-wall, high-yield na alloy cylinder assemblies na inengineered ng certified 27SiMn/4140 seamless tubing, precision skived-and-burnished bores, at komprehensibong CAD verification para sa heavy-duty na mobile at industrial na makinarya sa buong mundo.