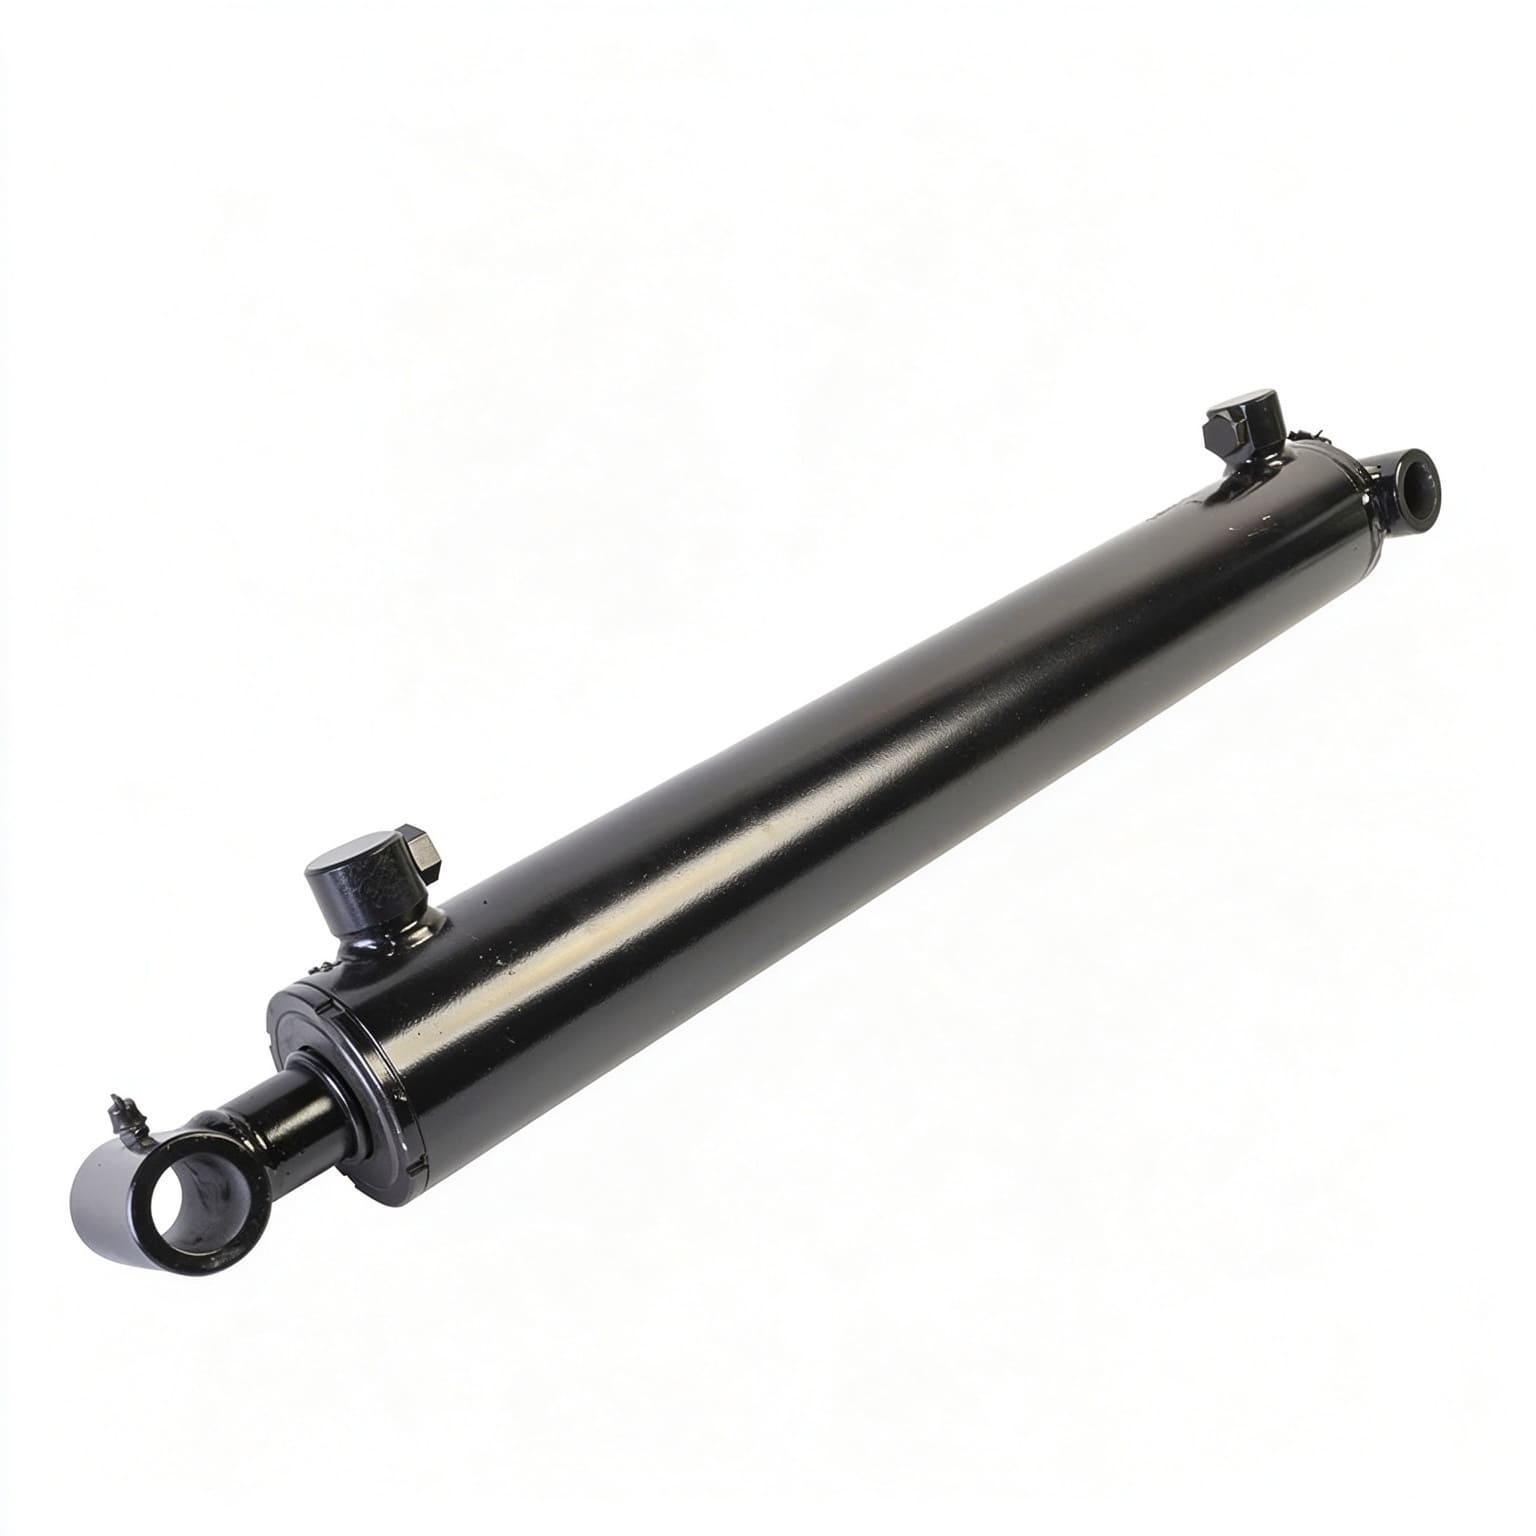
Para sa mga tagagawa ng komersyal na makinarya at hydraulic fleet operator, ang isang hindi pa nasusubukang silindro ay isang matinding pananagutan. Ang microscopic casting porosity sa steel end caps, hindi kumpletong root fusion sa welded barrel joints, o minor seal lip nick sa panahon ng factory assembly ay hindi matukoy sa ilalim ng static na zero-pressure na inspeksyon.
Kapag na-install sa isang 30-toneladang mobile excavator o 350-bar industrial forming press, ang isang hindi na-verify na cylinder na sumailalim sa peak dynamic pressure spike ay makakaranas ng sakuna na pagkaputol ng barrel seam, rod gland thread stripping, o marahas na external fluid blowout.
Isinasagawa ang astandardized haydroliko na silindrohydrostatic proof testing procedure sa ilalim ng kinokontrol na mga kondisyon ng pabrika ay nagpapatunay sa integridad ng istruktura bago ihatid. Sa pamamagitan ng pagpindot sa fluid chamber sa 1.5 na beses sa na-rate na working pressure (150% proof rating), bini-verify ng mga de-kalidad na inhinyero ang tatlong hindi mapag-usapan na baseline:
1. Margin ng Materyal na Yield:Bine-verify na hindi nakakaranas ng permanenteng plastic deformation ang mga seamless alloy steel barrel, forged end caps, at mounting clevis welds.
2. Dynamic na Gland Sealing:Kinukumpirma na ang mga pangunahing U-cup, PTFE step seal, at PEEK anti-extrusion ring ay positibong nagse-seal nang walang gap extrusion sa matataas na pressure.
3. Integridad ng Panloob na Piston Bypass: Bine-verify ang zero cross-port fluid bypass sa pagitan ng cap at rod chamber sa ilalim ng full mechanical load.
| item | Pagtutukoy |
|---|---|
| Pamantayan | ISO 10100 Hydrostatic Test Pressure Envelope |
| Na-rate na Presyon ng Operating | 25.0 MPa (250 bar / 3,625 PSI) |
| Kinakailangan ng Multiplier | 1.5x Multiplier Proof na Kinakailangan |
| Pagsusuri ng Hydrostatic Proof ng Pabrika | 37.5 MPa (375 bar) |
| Oras ng Paghawak | Min 10–15 Minuto Solid Dwell |
| Digital Pressure Decay Limit | < 0.05 bar (Zero Drop) |
Ang mga internasyonal na protocol ng kalidad ng fluid power ay nagtatatag ng mahigpit na mga oras ng paghawak at mga threshold ng pagtanggap para sa bago at muling itinayong mga cylinder:
| Pamantayan sa Pagsubok | Karaniwang Saklaw | Mandatoryong Proof Pressure Ratio | Minimum na Dwell Holding Time | Pinapayagan ang External Leakage |
|---|---|---|---|---|
| ISO 10100:2020 | Hydraulic fluid power — Mga Cylinder — Mga pagsubok sa pagtanggap | 1.5× Na-rate na Presyon sa Paggawa | 10 hanggang 15 Minuto | Zero drop (0 ml/min) |
| NFPA/T2.6.1 R2 | Pamantayan ng pagsubok sa pagpigil ng presyon ng fluid power | 1.5× hanggang 2.0× Presyon sa Paggawa | 10 minutong minimum | Zero structural distortion |
| DIN 24554 | Compact series 160 bar hydraulic cylinders | 1.5× Na-rate na Presyon (240 bar) | 5 hanggang 10 Minuto | Zero na umiiyak sa gland |
| EN ISO 4413 | Pangkalahatang mga tuntunin at mga kinakailangan sa kaligtasan para sa mga system | 2.5× Baseline na Salik ng Kaligtasan sa Pagsabog | Full functional stroke test | Kumpletuhin ang pagpigil sa presyon |
Dapat isagawa ng mga technician ng pagtiyak ng kalidad anghaydroliko na silindrohydrostatic proof testing procedure gamit ang 5-stage na workflow ng workshop na ito:
| entablado | Test Item | Parameter |
|---|---|---|
| 1 | Low-Pressure Air Purge | < 1.0 MPa |
| 2 | Full Stroke Cycling | 3 Siklo @ Na-rate na Daloy |
| 3 | Cap-End Proof Hold | 1.5x Pressure para sa 10 Min |
| 4 | Rod-End Proof Hold | 1.5x Pressure para sa 10 Min |
| 5 | Digital Transducer Pressure Decay Audit | — |
Ang nakakulong na hangin sa loob ng isang silindro ay kumikilos tulad ng isang pneumatic spring, na nag-iimbak ng mapanganib na naka-compress na enerhiya at nakaka-distort sa mga pagbabasa ng pressure transducer.
I-mount ang silindro nang pahalang sa test bed na may mga oil port na nakaharap paitaas.
Mag-circulate ng malinis na ISO VG 46 na mineral na likido sa pamamagitan ng parehong port sa mababang presyon (< 1.0 MPa) habang niluluwagan ang mga turnilyo na dumudugo hanggang sa tuluy-tuloy na naglilinis ang dalisay, walang bula na likido.
I-cycle ang cylinder rod sa buong extension at full retraction nang tatlong kumpletong beses sa ilalim ng rate na daloy upang i-verify ang makinis na pagkakahanay ng glandula, suriin kung may mekanikal na pagkakabinding, at matiyak na maayos na umaakit ang panloob na cushion spears.
1. Ibaba nang buo ang piston laban sa takip ng silindro.
2. Dahan-dahang itaas ang presyon gamit ang isang proporsyonal na high-pressure intensifier pump hanggang umabot sa 1.5 × rated working pressure (hal., 37.5 MPa para sa isang 25.0 MPa cylinder).
3. I-lock ang hydraulic isolation valve at hawakan ang static pressure nang hindi bababa sa 10 tuloy-tuloy na minuto.
4. Ulitin ang kaparehong pamamaraan para sa rod-end retraction chamber.
Magkonekta ng digital pressure transducer na may 0.01 bar resolution. Sa loob ng 10 minutong hold na window:
Ang pagbaba ng presyon na lumampas sa 0.5 bar ay nagpapahiwatig ng alinman sa thermal fluid cooling, microscopic seal bypass, o test circuit manifold leakage.
Suriin ang bukas na tapat na port gamit ang isang optical beaker: ang zero drop ng oil bypass ay pinahihintulutan sa ilalim ng ISO 10100 Class 1 na pamantayan.
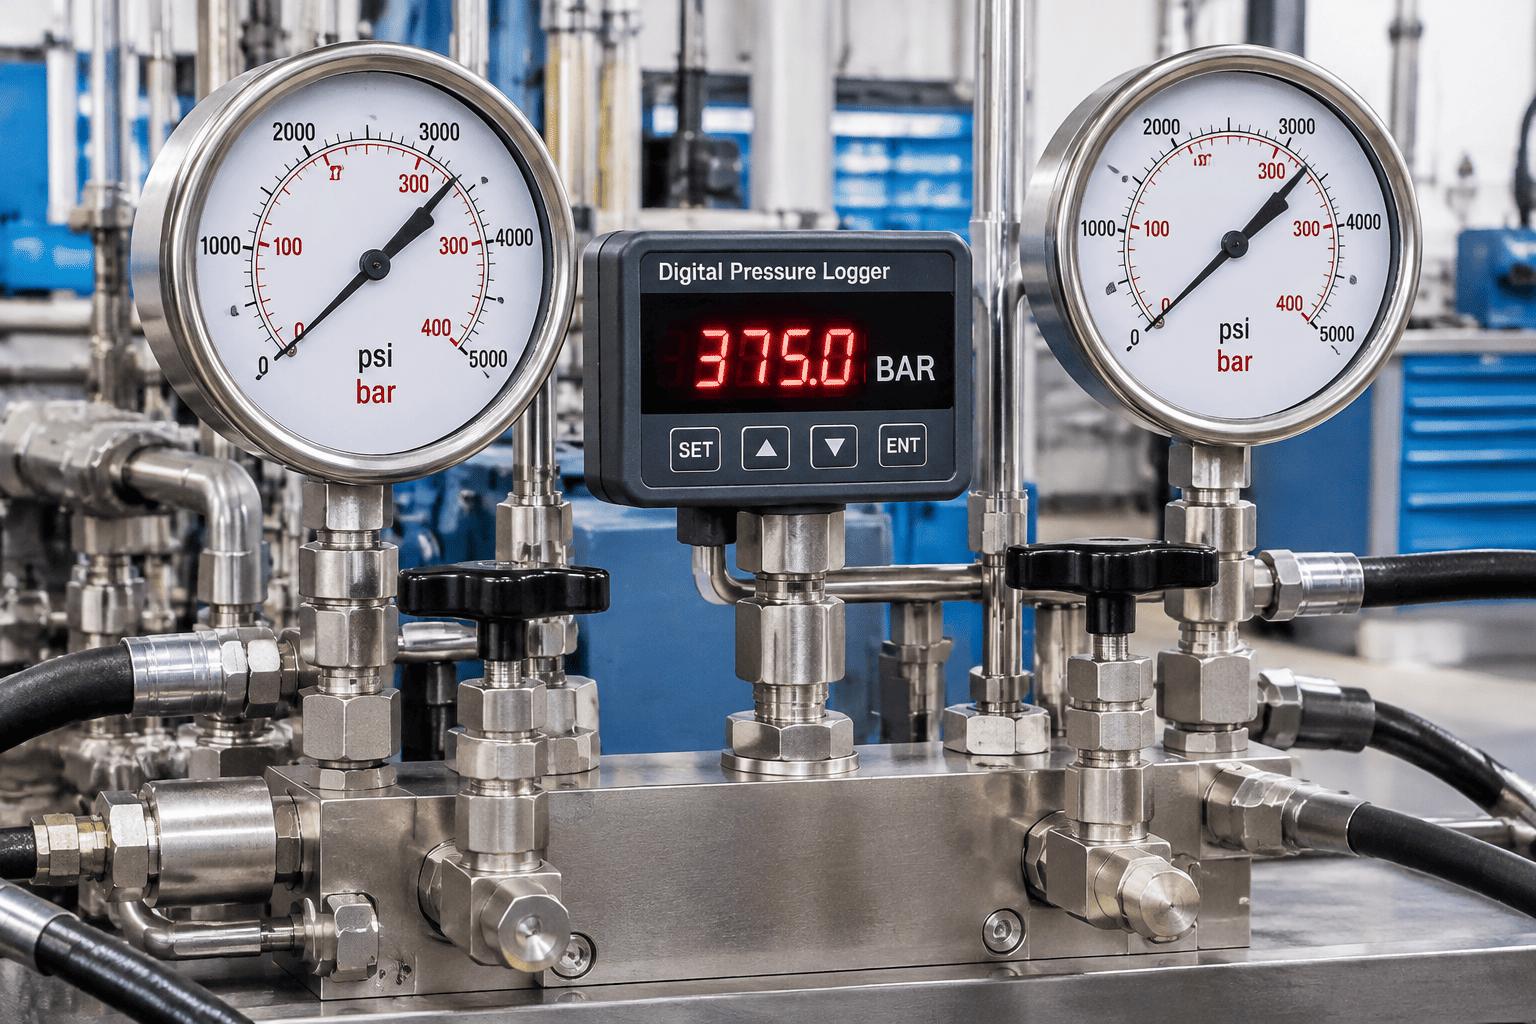
Ang pagsubok ng fluid power cylinders sa 350 hanggang 500 bar ay nagsasangkot ng matinding nakaimbak na mekanikal na enerhiya:
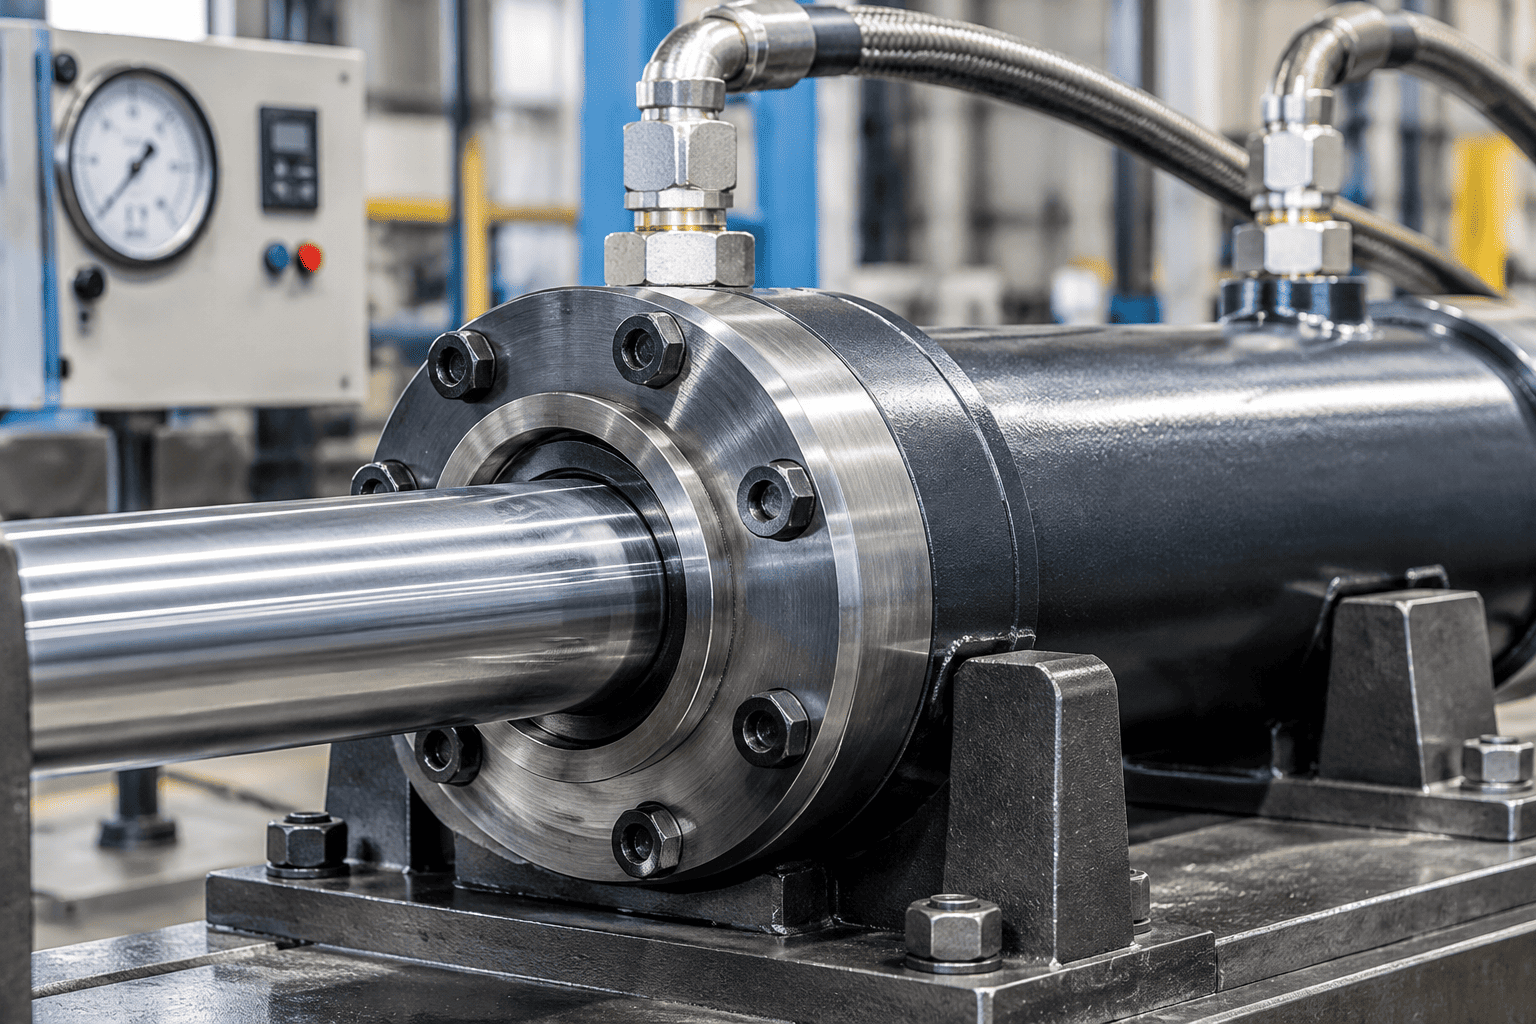
Sa HCIC, inaalis namin ang mga panganib sa kalidad sa pamamagitan ng pagsasailalim sa bawat custom at standard na silindro sa isang mahigpithaydroliko na silindrohydrostatic proof testing procedure bago ang packaging:
100% Serialized QR Tracking: Ang mga indibidwal na digital pressure-decay chart at mga test log ay laser-etched sa pamamagitan ng QR code nang direkta papunta sa cylinder barrel.
Third-Party Witness Audits: Mga certified inspection dossier (EN 10204 3.1) at pre-shipment na live na video testing na available para sa mga mamimili sa Europe at North American.
Full Proof Pressure Assurance: Tinitiyak ng 1.5x working pressure verification ang zero-defect na performance sa mabibigat na pagmimina, konstruksiyon, at mga operasyon sa dagat.