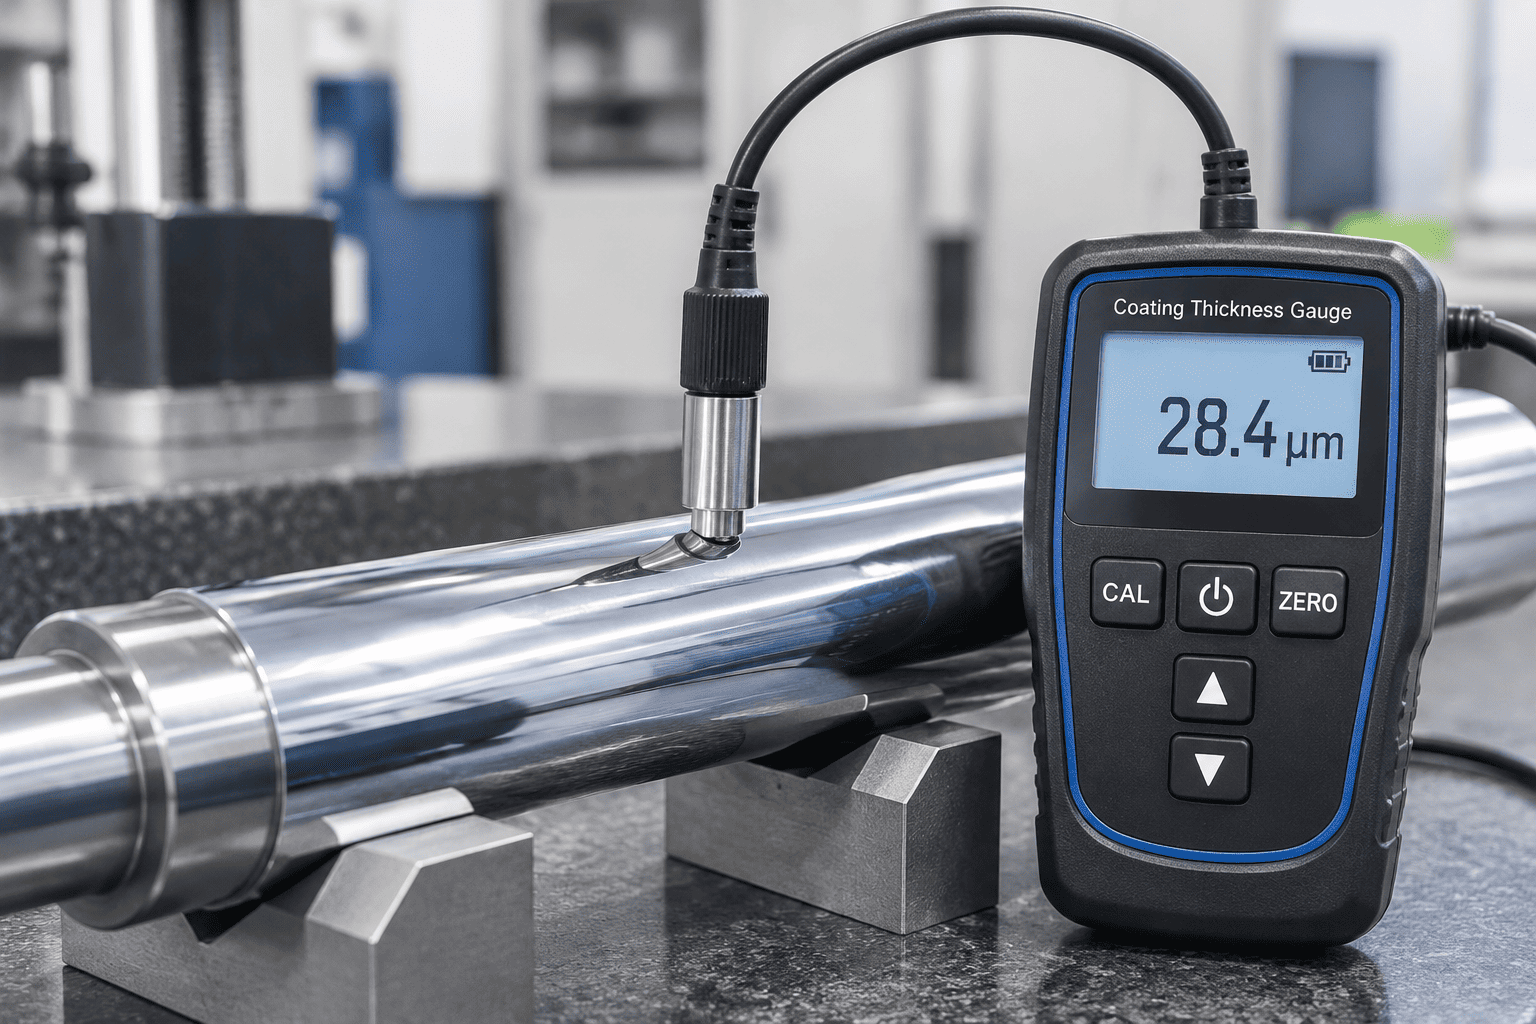
Sa mga mabibigat na hydraulic cylinder, ang hard chrome electroplating ay nagbibigay ng pangunahing hadlang laban sa abrasive wear at environmental oxidation. Ang pagsukat ng kapal ng layer nang hindi sinisira ang mga natapos na ground rod ay isang mahalagang hakbang sa inspeksyon sa unang artikulo.
| item | Mga Detalye |
|---|---|
| Mga Posisyon ng Quadrant | Top Quadrant: 0°Kanan: 90°Bottom Quadrant: 180°kaliwa: 270°(Sinukat sa Solid Steel Rod) |
| Mga Istasyon ng Pahaba na Pagsukat | 3 istasyon: Harap (100mm), Gitna, Likod (100mm) |
| Radial Readings | 4 na radial reading bawat istasyon, kabuuang 12 Point Data Matrix |
| Kapal ng Target | Karaniwang Pang-industriya ≥ 25 μmSevere-Duty ≥ 40–50 μm |
Ang mahigpit na pagpapatupad ng mga pamantayan ng kalidad ng hard chrome piston rod para sa mga hydraulic cylinder sa panahon ng pag-verify ng kapal ay humahadlang sa maagang rod pitting at oil seal extrusion sa ilalim ng mabibigat na multi-shift operations.
Ang functional scratch resistance ng isang hydraulic cylinder rod ay nakasalalay sa crystallographic na tigas ng nakadeposito na chromium lattice:
Hindi tulad ng decorative bright chrome, ang industriyal na hard chrome electroplating ay natural na nagkakaroon ng panloob na stress-relief micro-cracks sa panahon ng electrodeposition. Ang mga kinokontrol na micro-crack network ay kritikal: pinapanatili nila ang mga microscopic lubricating oil film na nagpapababa ng seal friction nang hindi pinapayagan ang corrosive moisture na maabot ang raw base steel.
1. Reagent Formulation: Maghanda ng solusyon ng 10 g/L potassium ferricyanide (K₃[Fe(CN)₆]) at 20 g/L sodium chloride (NaCl) na natunaw sa distilled water.
2. Paglalapat: Ilapat ang absorbent filter paper na puspos ng reagent nang direkta sa nalinis at na-degreased na ibabaw ng chrome rod sa loob ng 10 minuto.
3. Reaction Chemistry: Kung ang isang pore o through-crack ay ganap na umaabot hanggang sa ferrous steel base, ang mga iron ion ay natutunaw at nagre-react upang bumuo ng kakaiba.Prussian blue stains ( Fe₄[Fe(CN)₆]₃):
4. Threshold ng Pagtanggap: Sa ilalim ng mga pamantayan ng kalidad ng hard chrome piston rod para sa mga hydraulic cylinder, pinahihintulutan ang zero blue spot bawat 100 cm² para sa mga first-grade hydraulic cylinder rod.
Sa ilalim ng optical metallographic inspection (200×magnification na may hydrochloric acid), ang mga high-durability rod ay dapat magpakita ng 400 hanggang 600 micro-crack bawat linear centimeter. Pinipigilan ng saradong, non-through-crack na network ang paglipat ng moisture habang pinapanatili ang boundary lubrication para sa U-cup polyurethane seal.
Ginagaya ng mga pinabilis na corrosion chamber ang mga taon ng malupit na baybayin, de-icing na kemikal, at pinagsama-samang pagkakalantad sa quarry sa isang kinokontrol na kapaligiran sa laboratoryo:
Ang pagsunod sa mga pamantayan ng kalidad ng hard chrome piston rod na ito para sa mga hydraulic cylinder ay tumitiyak na ang mga fluid power cylinder na naka-deploy sa malupit na road-salting, agricultural fertilizer, at coastal shipyard environment ay gumagana nang walang seal-shredding corrosion pit.
| Dimensyon ng Metrology | Karaniwang Kinakailangan sa Kalidad | Pamantayan sa Pagpapatunay | Napigilan ang Mode ng Pagkabigo |
|---|---|---|---|
| Kapal ng Plating Layer | ≥25μm (Karaniwan) / ≥40–50μm (Heavy-Duty) | ISO 2178 Magnetic Induction | Premature wear-through at base na pagkakalantad ng bakal |
| Vickers Microhardness | 850 hanggang 1,050 HV0.1 (65 hanggang 70 HRC) | ISO 4516 / ASTM E384 | Pagkamot at pagmamarka mula sa airborne grit at buhangin |
| Densidad ng Micro-Crack | 400 hanggang 600 na mga bitak/cm (Non-through network) | Metalurgical Etch @200× | Oil film starvation o deep moisture seepage |
| Pagpapatunay ng Porosity | Zero Blue Spots bawat 100 cm2 na pagsubok sa filter | Ferroxyl Reagent (ASTM B571) | Pinhole galvanic rust at paltos sa ilalim ng balat |
| Neutral Salt Spray (NSS) | 500 hanggang 1,000+ Oras (Rating 10) | ASTM B117 / ISO 9227 | Pangkapaligiran na kalawang na nagmumula sa mga nakalantad na naka-park na baras |
| Surface Finish (Ra) | Ra=0.10 hanggang 0.20μm (Rmr>50%) | ISO 4287 Stylus Profilometer | Rod seal lip abrasion at dynamic hydraulic oil leakage |
| Diametrical Runout | ≤0.15 mm bawat 1,000 mm na haba ng baras | Dial Indicator sa V-Blocks | Cylinder gland bushing binding at seal ovalization |
Ang pagpapatupad ng mga komprehensibong pamantayan ng kalidad ng hard chrome piston rod na ito para sa mga hydraulic cylinder ay ginagarantiyahan na ang mga tagagawa ng hydraulic equipment ay naghahatid ng walang leak-free, long-life linear actuator sa mga pandaigdigang merkado ng industriya at mobile na makinarya.
Para sa teknikal na dokumentasyon, mga sertipiko ng pagsubok ng materyal (EN 10204 3.1), at mga custom na detalye ng OEM cylinder rod,makipag-ugnayan sa HCIC quality engineering sa "info@jnhcic.com".